Artykuł sponsorowany
Jak parametry spawania laserowego wpływają na powtarzalność spoin w produkcji seryjnej
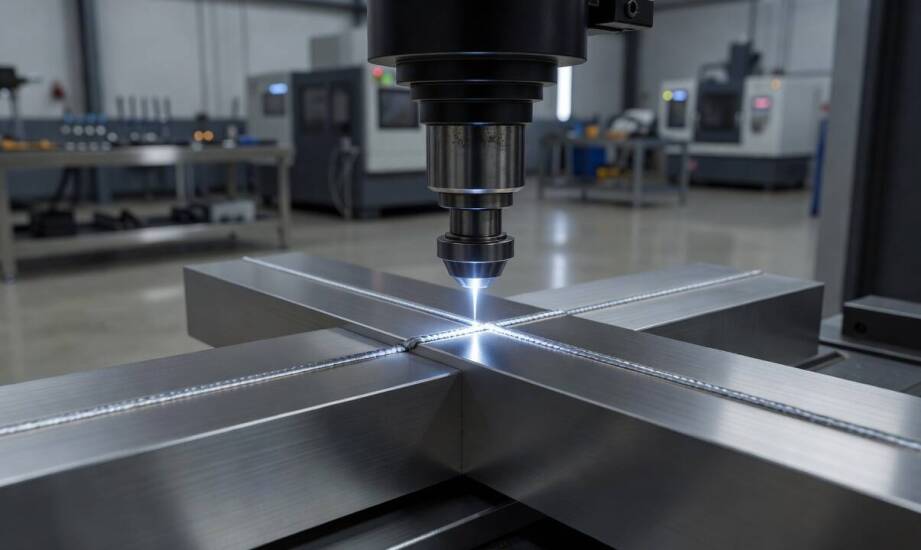
Seryjna produkcja elementów motoryzacyjnych, obudów urządzeń przemysłowych lub cienkościennych zbiorników wymaga zachowania rygorystycznej geometrii każdego pojedynczego detalu. Krótka spoina musi gwarantować wysoką szczelność i wytrzymałość bez konieczności wprowadzania poprawek w kolejnych tysiącach cykli wytwórczych. Odkształcenia termiczne lub ukryte błędy w przetopie wymuszają zatrzymanie linii i ręczną interwencję personelu utrzymania ruchu. Skutkuje to spadkiem wydajności całej partii i generuje straty materiałowe. Precyzyjna kontrola nad źródłem ciepła na wczesnym etapie łączenia komponentów pozwala wyeliminować te problemy technologiczne.
Wpływ parametrów wiązki na fizykę powtarzalnego połączenia
Skoncentrowana wiązka laserowa topi materiał w ściśle określonym punkcie styku dwóch elementów metalowych. Proces ten charakteryzuje się bardzo wąską strefą wpływu ciepła (HAZ). Energia skupia się lokalnie i nie rozprzestrzenia gwałtownie w otaczającym metalu, co odróżnia tę technologię od tradycyjnych metod łukowych typu MIG czy TIG. Ograniczona strefa wpływu ciepła minimalizuje naprężenia strukturalne i zapobiega wypaczeniom detali, pozwalając na utrzymanie pierwotnych wymiarów obrabianej części nawet przy łączeniu cienkich blach ze stali nierdzewnej lub stopów aluminium.
Stabilność uzyskanego połączenia opiera się na precyzyjnej kalibracji trzech głównych parametrów pracy głowicy roboczej. Moc źródła laserowego bezpośrednio determinuje głębokość wtopienia. Zbyt niska wartość energetyczna skutkuje brakiem przetopu i osłabieniem nośności, natomiast nadmierna moc grozi przepaleniem profilu i zniszczeniem krawędzi. Kolejnym elementem jest układ optyczny odpowiedzialny za ogniskowanie wiązki na powierzchni roboczej. Mniejszy rozmiar plamki zwiększa gęstość energii w punkcie styku, umożliwiając tworzenie głębokich i wyjątkowo wąskich spoin o wysokiej wytrzymałości na rozerwanie.
Trzecim parametrem procesu jest prędkość prowadzenia głowicy lub przesuwu samego detalu. Szybszy posuw zmniejsza całkowitą ilość wprowadzanego ciepła, chroniąc materiał przed degradacją, ale wymaga odpowiednio wyższej mocy dla utrzymania ciągłości jeziorka spawalniczego. Prawidłowe zestrojenie wymienionych zmiennych fizycznych gwarantuje, że profil spoiny i jej parametry wytrzymałościowe pozostają identyczne na całej długości badanej partii produkcyjnej.
Przygotowanie krawędzi i integracja z linią obróbki blach
Uzyskanie bezbłędnego przetopu w trybie autogenicznym wymaga dokładnego przygotowania łączonych elementów przed wprowadzeniem ich do strefy roboczej. Dopuszczalna szczelina oraz gaz osłonowy zależą bezpośrednio od obrabianego materiału i specyficznej receptury procesu technologicznego. Niewłaściwe spasowanie krawędzi błyskawicznie zaburza stabilność jeziorka spawalniczego, co prowadzi do powstawania porowatości, pęknięć krystalizacyjnych lub miejscowych ubytków. Powierzchnie styku muszą pozostać czyste i wolne od tlenków, resztek chłodziwa czy smarów poprodukcyjnych. Brak zanieczyszczeń na krawędziach gwarantuje równomierne wtopienie i zapobiega wtrąceniom osłabiającym strukturę złącza.
Nowoczesny park maszynowy płynnie integruje technologie łączenia z wcześniejszymi etapami przygotowania surowca. W silnie zautomatyzowanym środowisku produkcyjnym maszyna do spawania laserowego stanowi naturalne rozwinięcie procesów mechanicznego formowania metalu. Urządzenie to współpracuje najczęściej z wydajnymi wycinarkami światłowodowymi oraz numerycznymi prasami krawędziowymi, zamykając cykl wytwórczy detalu. Firma Maszyny Polskie wdraża tego typu układy obróbcze u przedsiębiorców z branży motoryzacyjnej i lotniczej, dopasowując parametry kalibracji do specyfiki danej linii. Konfiguracja sprzętu w jednym łańcuchu operacyjnym eliminuje przestoje międzyoperacyjne i przyspiesza transfer gotowych modułów do działu montażu końcowego.
Opłacalność wdrożenia lasera w produkcji wielkoseryjnej
Wykorzystanie skupionej wiązki światła do łączenia elementów sprawdza się doskonale w scenariuszach wymagających wysokiego tempa taktowania linii. Zastosowanie technologii laserowej znacząco ogranicza konieczność szlifowania spoin, co uwalnia zasoby ludzkie i skraca całkowity czas obróbki wykańczającej. Technika ta przynosi największe mierzalne korzyści przy seryjnym łączeniu setek identycznych modułów o ustalonej i stabilnej charakterystyce wymiarowej.
Ograniczeniem dla implementacji tej metody pozostaje duża zmienność geometrii dostarczanego surowca lub błędy powstałe na etapie wcześniejszego gięcia. Niestabilne szczeliny montażowe, utrudniony dostęp optyki do głębokich zakamarków czy praca z materiałem o znacznych wahaniach grubości wymuszają zastosowanie dodatkowego drutu spawalniczego lub powrót do klasycznych metod łukowych. Wybór wariantu spajania zależy zawsze od analizy tolerancji wymiarowych oraz założeń wytrzymałościowych dla konkretnego produktu opuszczającego zakład wytwórczy.
Kategorie artykułów
Polecane artykuły

Jakie strategie stosujemy, aby zwiększyć efektywność jazdy nauki?

Wpływ jakości paliwa na wydajność silników w pojazdach ciężarowych

Dlaczego elektronika w Fordzie Edge z USA wymaga sprawdzania wersji modułów przed zakupem części
