Artykuł sponsorowany
Kompatybilność mocowania M10 ze sprężyną gazową — co sprawdzić przed wymianą części
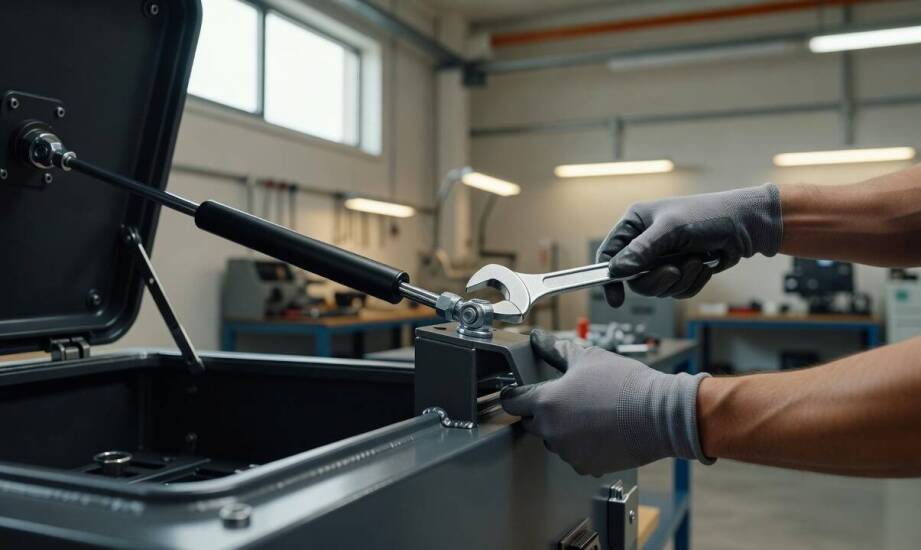
Wymiana sprężyny gazowej w maszynach przemysłowych wymaga dokładnej analizy kilku parametrów technicznych, a sam nominalny rozmiar mocowania nie stanowi jedynego kryterium doboru. Kluczowa pozostaje pełna zgodność nowego elementu z istniejącym punktem podparcia oraz zachowanie fabrycznego zakresu ruchu tłoczyska. Niewłaściwe dopasowanie tych właściwości prowadzi do powstawania szkodliwych naprężeń bocznych, co w krótkim czasie skutkuje blokowaniem mechanizmu, rozszczelnieniem cylindra lub wymusza kosztowne przeróbki całego uchwytu konstrukcyjnego.
Specyfikacja gwintu w mocowaniach maszynowych
Standardowy gwint m10 oznacza gwint o nominalnej średnicy zewnętrznej wynoszącej 10 mm. W pneumatyce oraz automatyce przemysłowej występuje on najczęściej z uniwersalnym skokiem 1,5 mm, który odpowiada ogólnym normom metrycznym ISO. W specyficznych aplikacjach maszynowych, wymagających precyzyjniejszej regulacji wkręcania, wykorzystuje się również wersje drobnozwojne o parametrach M10x1. Odpowiednio dobrany rozmiar zapewnia osiowe osadzenie trzpienia w otworach montażowych oraz stabilną współpracę z osprzętem zewnętrznym, do którego należą stalowe przeguby kulowe, widełki i uszka. W klasycznych sprężynach gazowych pchających oraz ciągnących takie rozwiązanie techniczne pojawia się w wielu modelach do 2500 N, bezpiecznie przenosząc wysokie obciążenia mechaniczne podczas cykli roboczych.
Rodzaj wybranego zakończenia bezpośrednio warunkuje charakterystykę pracy całego układu kinematycznego. Standardowe uszka stalowe przenoszą wyłącznie siły wzdłuż osi roboczej, podczas gdy zaawansowane przeguby kulowe dopuszczają niewielki kąt odchylenia trzpienia, kompensując naturalne niedokładności ramy maszyny. Zignorowanie różnicy w skoku, profilu zwoju lub użytecznej długości samego gwintu wywołuje nadmierne napięcie materiału na początkowym etapie wkręcania elementu w gniazdo. Prowadzi to ostatecznie do zerwania zwojów, uszkodzenia powierzchni roboczych i osłabienia punktu mocowania.
Parametry do weryfikacji przed instalacją elementu
Poprawna instalacja nowej sprężyny wymaga precyzyjnego zmierzenia odległości od środka do środka punktów mocowania. Pomiary te należy wykonać dla układu rozprężonego oraz maksymalnie ściśniętego. Trzeba również zweryfikować całkowitą długość części roboczej gwintu oraz zachować minimalny luz montażowy w uchu stalowym. Montaż na sztywno, pozbawiony tolerancji błędu, stanowi błąd serwisowy, który uniemożliwia swobodną pracę mechanizmu i generuje wysokie tarcie boczne. Ograniczona przestrzeń wokół punktu podparcia zmusza techników do sprawdzenia maksymalnego kąta odchylenia elementu podczas pełnego cyklu, co zapobiega mechanicznej kolizji z obudową lub osłonami maszyny.
Sygnały ostrzegawcze pojawiające się podczas pierwszych testów po wymianie pozwalają szybko zidentyfikować usterki instalacyjne. Objawy takie jak metaliczne zgrzyty, potrzeba użycia nieproporcjonalnie dużej siły zewnętrznej do zainicjowania ruchu czy nieosiągnięcie pełnego zakresu wysuwu tłoczyska wskazują na niezgodność mocowania. Części zamienne oraz profesjonalne akcesoria do takich układów dostarcza hurtownia Ea Kraków P. Paduchowski, zabezpieczając zapotrzebowanie zakładów na sprawdzone komponenty z zakresu automatyki. Jeśli po założeniu nowej części oś pracy ulega przesunięciu względem oryginału, należy natychmiast skorygować współosiowość uchwytów.
Właściwe dobranie mocowania eliminuje ryzyko odkształcenia uszczelnień wewnątrz cylindra i zauważalnie wydłuża żywotność sprężyny. Weryfikacja wymiarów geometrycznych oraz testy kinematyczne przed dokręceniem kontrnakrętek pozwalają utrzymać sprzęt w bezpiecznym ruchu, redukując liczbę nieplanowanych przestojów technologicznych. Prawidłowa współpraca siłownika z dedykowanym przegubem opiera się na symetrycznym rozkładzie obciążeń, co gwarantuje stabilność pracy całego układu w trudnych warunkach przemysłowych.
Kategorie artykułów
Polecane artykuły
Jakie strategie stosujemy, aby zwiększyć efektywność jazdy nauki?

Wpływ jakości paliwa na wydajność silników w pojazdach ciężarowych
Dlaczego elektronika w Fordzie Edge z USA wymaga sprawdzania wersji modułów przed zakupem części
