Artykuł sponsorowany
Od pliku technicznego do gotowego detalu — pełna ścieżka zlecenia CNC
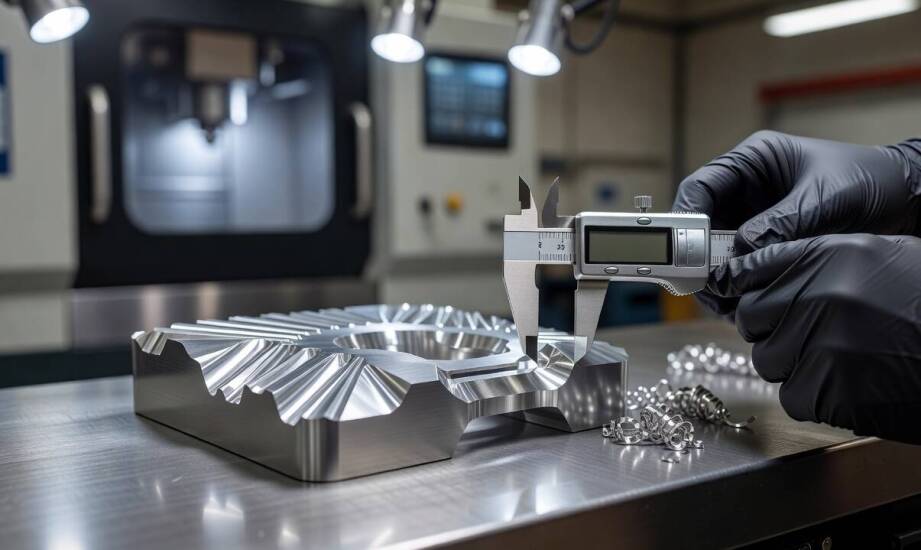
Inżynierowie pracujący dla sektora energetycznego lub lotniczego często przesyłają pliki wymienne w formacie STEP. Cyfrowe modele trójwymiarowe obudów maszyn trafiają do wykonawców wraz z tradycyjnymi rysunkami płaskimi. Dokumentacja na pierwszy rzut oka wydaje się zazwyczaj kompletna oraz gotowa do wdrożenia. Technolog sprawdzający zestawienie szybko wychwytuje jednak brak ścisłych tolerancji dla głównych powierzchni uszczelniających. Projektant nie określił również dokładnego gatunku stali nierdzewnej, ograniczając się do ogólnego opisu materiału. Dopiero bezpośrednie doprecyzowanie tych parametrów sprawia, że zlecenie może bezpiecznie przejść do fazy produkcyjnej. Sama wizualizacja bryły stanowi wyłącznie wstępny punkt wyjścia dla rzeczywistego i złożonego procesu obróbki skrawaniem.
Weryfikacja dokumentacji technicznej i programowanie maszyn
Rysunek techniczny stanowiący podstawową bazę zlecenia musi bezwzględnie zawierać pełny układ wymiarów liniowych. Konstruktor przypisuje do nich odpowiednie pola tolerancji odpowiadające wymaganej dokładności montażowej. Równie istotne pozostaje poprawne oznaczenie dopuszczalnej chropowatości powierzchni dla kluczowych płaszczyzn przylegania. Inżynier precyzyjnie definiuje gatunek materiału wyjściowego oraz określa ewentualne wymogi dotyczące późniejszej obróbki cieplnej. Zamawiający podaje także docelową wielkość zamówionej serii, co bezpośrednio warunkuje dobór optymalnej strategii obróbczej. Bardzo ważnym elementem zapytania ofertowego jest wskazanie metody wykończenia detalu, obejmującej na przykład malowanie proszkowe. Zastosowanie preferowanych przez branżę formatów plików koncepcyjnych wyraźnie skraca czas wstępnej analizy i wyceny zlecenia.
Po zatwierdzeniu rysunków następuje cyfrowe przełożenie geometrii na kod zrozumiały dla układu sterowania obrabiarki. Technolog importuje bryłę do zaawansowanego środowiska CAM i definiuje punkt zerowy całego układu współrzędnych. Specjalista dobiera optymalne narzędzia skrawające, a następnie generuje bezpieczne ścieżki przejść głowicy frezującej. Wirtualna symulacja kinematyki maszyny w czasie rzeczywistym skutecznie eliminuje ryzyko kolizji wrzeciona z uchwytem. Właśnie na tym wczesnym etapie kluczowe znaczenie zyskuje doświadczenie zakładu oferującego profesjonalne usługi obróbki cnc. Firma Instal Chemik realizuje podobne procesy przemysłowe od ponad dwudziestu pięciu lat. Zakład z Kowalewa koło Pleszewa zapewnia obsługę projektów od analizy bryły po ostateczne wykończenie powierzchni detalu.
Łączenie operacji obróbczych i precyzyjna kontrola jakości
Zaawansowane technologicznie komponenty rzadko powstają w wyniku zastosowania wyłącznie jednej operacji wytwórczej. Proces powstawania skomplikowanych części często otwiera laserowe wycięcie zarysu bazowego ze stalowego arkusza. Taki półfabrykat trafia w następnej kolejności na wieloosiowe centra obróbcze. Precyzyjne frezowanie oraz toczenie nadają mu tam docelową geometrię wymaganą przez konstruktora. Operatorzy maszyn wykonują w ten sposób dokładne otwory pasowane, gwinty wewnętrzne i złożone powierzchnie kształtowe. Elementy wymagające trwałego łączenia przechodzą następnie na dedykowane stanowiska spawalnicze. Zastosowanie przemysłowych metod spawania MIG, MAG lub TIG gwarantuje wysoką wytrzymałość powstających podzespołów. Wykonany moduł poddaje się na samym końcu procesowi równomiernego malowania proszkowego.
Bieżący nadzór nad wymiarami odbywa się poprzez wdrożoną kontrolę międzyoperacyjną przy użyciu precyzyjnych sprawdzianów. Wykorzystanie ramieniowych maszyn współrzędnościowych pozwala wykryć najdrobniejsze odchylenia kształtu jeszcze przed przepięciem detalu. Ostateczny pomiar wszystkich parametrów krytycznych decyduje o finalnym zwolnieniu wyrobu z działu kontroli jakości. Zgodność z początkowymi założeniami technicznymi sprawia, że komponent trafia bezpośrednio na linię montażową maszyny. Ewentualne błędy wymiarowe zmuszają pracowników do cofnięcia elementu na stanowisko robocze w celu przeprowadzenia natychmiastowej korekty.
Płynny start całego zlecenia obróbczego najczęściej blokuje niekompletny plik źródłowy dostarczony przez kontrahenta. Sprzeczne tolerancje umieszczone w różnych rzutach tego samego rysunku wywołują przestoje technologiczne. Brak jasnych wytycznych dotyczących parametrów wytrzymałościowych materiału wymusza całkowite wstrzymanie zakupów u dostawców stali. Problemy te znacznie wydłużają czas przygotowania wyceny i obniżają stabilność późniejszej produkcji. Przedsiębiorstwa zlecające obróbkę powinny konsekwentnie eliminować podobne nieścisłości na etapie prac badawczo-rozwojowych.
Dobrze zaplanowany i poprowadzony proces obróbki stanowi w pełni uporządkowany przepływ informacji. Dane zawarte w cyfrowej dokumentacji technicznej zostają bezbłędnie przetłumaczone na fizyczne parametry skrawania. Ścisła komunikacja między inżynierem projektującym detal a technologiem programującym maszynę warunkuje utrzymanie wysokiej jakości końcowego wyrobu. Prawidłowo przygotowany i skontrolowany element płynnie integruje się z budowanym urządzeniem docelowym. Zoptymalizowana ścieżka od pliku do gotowego detalu minimalizuje koszty wytwarzania i gwarantuje pełną zgodność produktu ze specyfikacją.
Kategorie artykułów
Polecane artykuły

Jakie strategie stosujemy, aby zwiększyć efektywność jazdy nauki?

Wpływ jakości paliwa na wydajność silników w pojazdach ciężarowych

Dlaczego elektronika w Fordzie Edge z USA wymaga sprawdzania wersji modułów przed zakupem części
